


PP貼り加工でトンボ内に「白い線」の跡がつく原因とは?余白不足のメカニズムと対策
「仕上がった印刷物を確認したら、トンボの内側に白い線の跡がついていた」
「印刷会社や加工業者から『余白が足りない』と指摘されたが、理由がよくわからない」
パッケージや販促物、出版物などの制作において、こうしたトラブルや疑問を抱えたことはありませんか?
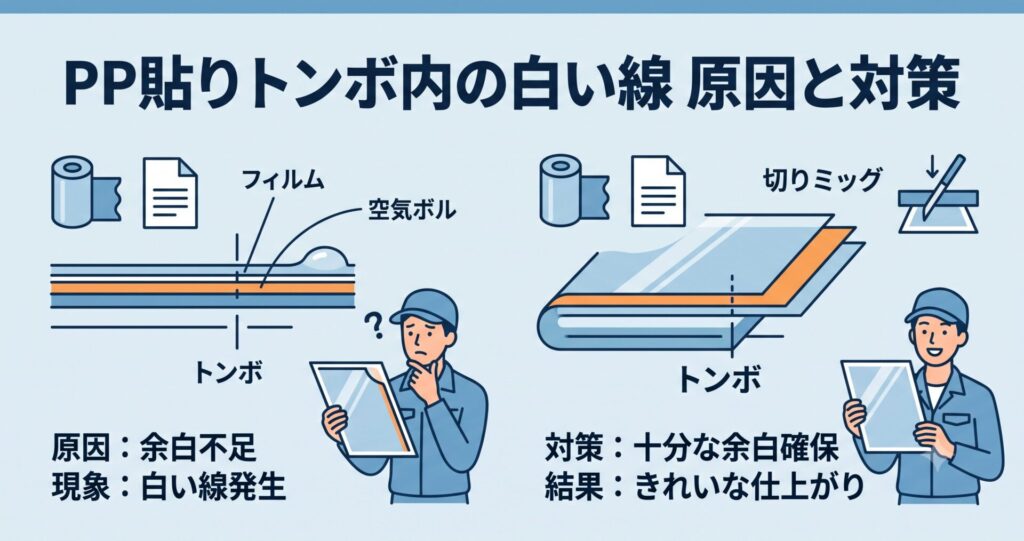
この「白い線」の正体は、PP貼り加工を行う際に紙と紙を重ねて給紙することで生じる「重なり跡(ダブり跡)」です。
本記事では、紙加工の専門知識に基づき、なぜ余白が足りないと白い線がついてしまうのか、その技術的なメカニズムと再発防止策を分かりやすく解説します。
1. なぜ「白い線(重なり跡)」がつくのか?PP貼りの仕組み
PP(ポリプロピレン)貼り加工とは、印刷物の表面に透明なフィルムを熱と圧力で圧着させ、耐久性や光沢を高める表面加工技術です。書籍の表紙やパッケージ(紙箱)、ポスターなど、幅広い用途で利用されています。
この加工工程において、紙を機械に通す(給紙する)際、紙と紙に隙間が空いていると、フィルムの接着剤(糊)が直接機械の圧力ローラーに付着してトラブルの原因になります。これを防ぐため、自動ラミネーターでは前の紙の後端と、次の紙の先端を8mm〜10mm程度「重ねて(ダブらせて)」連続的に給紙・圧着します。
この重ね合わされた部分は、紙同士の段差によってフィルムの圧着力が均一にかからなかったり、僅かな空気層が生じたりするため、加工後にうっすらとした「白い線」のような跡として残ります。これが「重なり跡(ダブり跡)」です。
2. 余白不足が引き起こす不良のメカニズム
通常、印刷物には仕上がりサイズを示す「トンボ(トリムマーク)」が配置されており、トンボの外側は断裁されて捨てられる「余白(ドブ)」となります。
ここで重要なのは、紙の「重なり(ダブり)」が発生するのは、機械を紙が通る「給紙の進行方向(流れ方向:天または地のいずれか一辺)」のみという点です。(※左右方向には重なり構造は発生しません)。
給紙進行方向の天地(仕上がりライン外側)に十分な余白(8mm〜10mm以上)が確保されていれば、重なり跡は断裁されて捨てられる余白部分に収まるため、最終的な製品に影響することはありません。
しかし、咥え側(機械が紙を引っ張る側)や尻側において、トンボから紙端までの余白が不足している場合、この8mm〜10mmの重なり跡がトンボの内側、つまり「製品の仕上がり領域」にまで入り込んでしまいます。
その結果、断裁後の完成品に白い線が残ってしまい、仕上がり不具合(不良品)となってしまうのです。
【補足】左右方向の余白について
進行方向と垂直な左右方向には「重なり跡」はつきませんが、断裁用のドブ(3mm以上)と、機械のサイドガイド(ヨコハリ代)を考慮した用紙サイズの余裕が必要です。
3. トラブルを防ぐための再発防止策
このような不良を防ぎ、高品質な製品を確実に届けるためには、データ作成や印刷手配の段階で以下の点に注意することが重要です。
- 進行方向に十分な重ね代(余白)を確保する:
デザインデータの作成時および用紙サイズの選定時に、給紙進行方向(タテ方向)の紙端からトンボの外側に、必ず8mm〜10mm以上の余裕(重ねしろ)を設けてください。左右方向には標準的な断裁しろ(ドブ3mm以上)を配置します。 - 用紙の厚みと方向の確認(四六判110kg以上推奨):
片面PP貼り加工では、フィルムの収縮テンションにより薄紙(四六判110kg未満)を使用すると著しい「反り(カール)」やシワが発生しやすくなります。四六判110kg(コート紙110kg/135kg相当)以上の用紙推奨となります。 - オンデマンド印刷(トナー印刷)での注意:
トナー印刷物で濃いベタ面がある場合、トナーに含まれる成分や厚みによってフィルムが密着しにくく、フィルムの浮きや剥がれが発生することがあります。これは余白不足とは別の「密着阻害」が原因であるため、オンデマンド専用の強粘着PPフィルムを指定するなどの技術的対策が必要です。 - 事前の仕様確認:
特殊なサイズのパッケージや、紙面いっぱいに面付けを行う場合は、事前に加工業者へ「PP貼りに必要な給紙方向と余白が確保できているか」を確認しましょう。
4. 太陽紙技研の安心サポート体制
PP貼り加工は、用紙の厚みやインキの乾燥状態、そして「給紙方向の余白(ダブり代)」など、様々な技術的条件によって仕上がりが左右される繊細な加工です。
太陽紙技研では、長年培った加工ノウハウに基づき、加工前に不良リスク(余白不足、トナー密着性、印刷物の未乾燥、ブロッキングなど)を厳しくチェックしています。
万が一、お預かりした印刷物に不具合の懸念が生じた場合は、加工を開始する前に迅速にご連絡・ご相談し、最適な対応策をご提案いたします。
また、「実際の印刷物での仕上がりを確認したい」というお客様のために、事前校正貼り(PP貼サンプル10枚まで無料対応/※印刷物はお客様ご用意)も承っております。(※京都エリアであれば自社便による引き取り・納品でスピード対応も可能です)。
まとめ
トンボの内側についてしまう「白い線」は、PP貼り加工の連続給紙で生じる「紙の重なり跡(ダブり跡)」が、給紙方向の余白不足によって仕上がり面に露出してしまうことが原因です。
再発防止のためには、給紙進行方向に8mm〜10mm以上の重ねしろを確実に確保することが最大の解決策となります。
「現在の面付け仕様で綺麗にPP貼りができるか不安」「トナー印刷物にきれいにPPを貼りたい」というご担当者様は、ぜひ太陽紙技研までお気軽にお問い合わせください。