


PP貼り加工の専門用語「重ね(ダブらせ)」とは?必要な理由と仕様への影響を解説
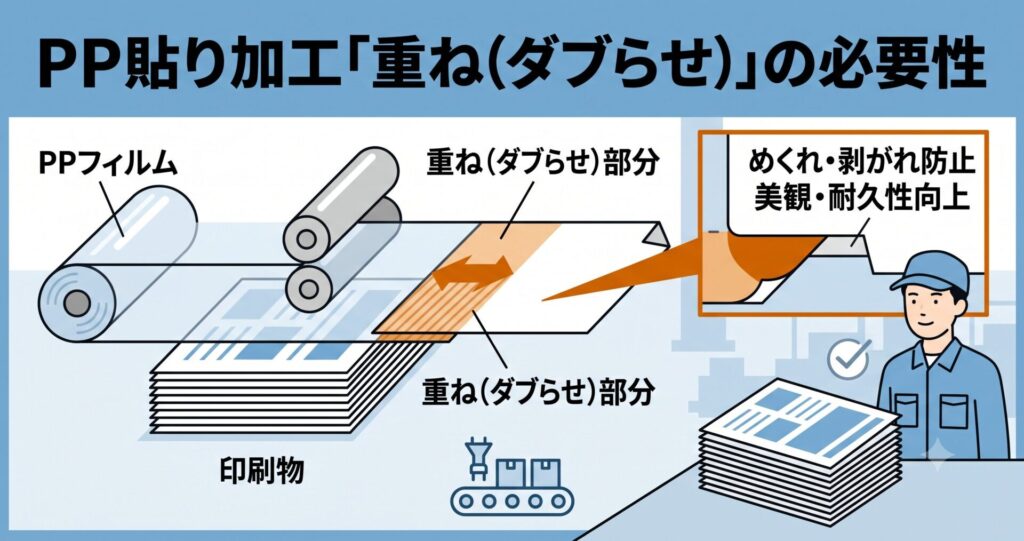
PP貼り加工の「重ね(ダブらせ)」とは?
パッケージや販促物の見積書・工程説明の中で、「重ね」や「ダブらせ」という専門用語を目にして、なぜその工程が必要なのか疑問に思ったことはありませんか?
PP貼り(ポリプロピレンラミネート)加工の標準的なプロセスでは、印刷された紙を1枚ずつ自動機に通す際、紙の進行方向の端を8mm〜10mm程度重ね合わせて(ダブらせて)給紙します。この連続給紙の工程そのものや、重なり合う部分のことを現場では「重ね」または「ダブらせ」と呼んでいます。
なぜ紙を重ねる必要があるのか?(理由と目的)
「紙を重ねずに、1枚ずつ間隔を空けて機械に通せばよいのでは?」と思われるかもしれません。しかし、これにはPP貼り加工機の構造上の明確な理由があります。
一般的に、PP貼り加工機は熱胴(約110度前後※加工方式による)とゴム胴の間に、ロール状のフィルムと紙を通して圧着させる仕組みになっています。もし紙と紙の間に隙間があると、連続して供給されるフィルムの接着剤(糊)が、下のゴム胴(ローラー)に直接付着してしまいます。
ローラーに糊が付着すると、次に通る紙の裏面を汚してしまったり、フィルムが機械に巻き付いて重大な加工不良や故障を引き起こす原因となります。そのため、隙間を作らず連続してフィルムを圧着させる目的で、紙の端を意図的に重ね合わせて給紙しているのです。
品質への影響と発注時の注意点
この「重ね」工程があるため、発注時のデータ作成や用紙選びにはいくつかの注意点があります。仕上がり品質に直結する重要なポイントを2つ解説します。
1. 「重ね跡」を防ぐための進行方向の余白確保
最も注意すべき点は、紙が重なった部分に生じる「重ね跡」です。フィルムを熱と圧力で圧着する際、紙が重なって段差になっている部分は十分な熱や圧力がかかりにくく、裁断位置の内側に白い線状の跡が残る可能性があります。
これを防ぐためには、印刷データを作成する段階で、紙の進行方向(咥え側・尻側)に十分なドブ(余白)を確保することが必須です。進行方向の余白が不足していると、完成品の絵柄部分に重ね跡が見えてしまうリスクが高まります。(※左右方向ではなく、紙が流れる進行方向の端に余白が必要となります)
2. 用紙の厚み(連量)による品質リスク
用紙の厚みもPP貼りの仕上がりに大きく影響します。四六判110kg未満の薄い紙の場合、連続給紙する際の熱や引っ張りテンションに耐えきれず、シワやよれ、自動裁断時の破れが発生しやすくなります。安定した加工品質を保つためには、四六判110kg以上(坪量約127.9g/㎡以上)の用紙厚を推奨しています。
不良を未然に防ぐ太陽紙技研の体制
PP貼り加工において、余白の不足やインキの未乾燥は、フィルムの剥がれ、裏移り、重ね跡といったトラブルを引き起こす主な要因です。
太陽紙技研では、加工不良が出る前に事前にデータをチェックし、お客様にご確認・ご相談する体制を徹底しています。もしお預かりした印刷物に不具合のリスクが懸念される場合は、速やかにご連絡のうえ、良品を加工できる最適な進行方法や面付けをご提案いたします。
また、一般的な自動機では対応が難しい450g/㎡までの分厚いボール紙・パッケージ用板紙への加工にも対応可能です。通常のグロスフィルムやマットフィルムをはじめ、手触りが独特なハーフマットPP、傷がつきにくい耐摩耗マットフィルム、衛生面に優れる抗菌フィルムなど、用途に応じた幅広い表面加工のご要望にお応えします。
まとめ
PP貼り加工における「重ね(ダブらせ)」は、糊による機械汚損や加工不良を防ぎ、連続してきれいにフィルムを貼るために欠かせない重要工程です。データ作成や発注の際は、以下のポイントをおさえておきましょう。
- 意味:機械への糊付着を防ぐため、紙の進行方向の端を重ねて連続給紙する工程
- 注意点:重ね跡が製品のデザインに入り込まないよう、紙の進行方向(咥え・尻)に必要なドブ(余白)を設ける
- 仕様の妥当性:薄すぎる紙(四六判110kg未満)はシワや破れのリスクが高まるため、事前相談または110kg以上の用紙が安心
パッケージやポスターなどの販促物でPP貼りをご検討の際は、用紙の厚みや余白の設計段階から、ぜひ専門業者である太陽紙技研へお気軽にご相談ください。